

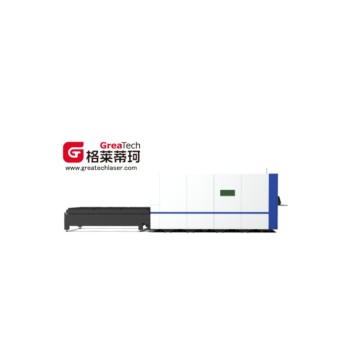
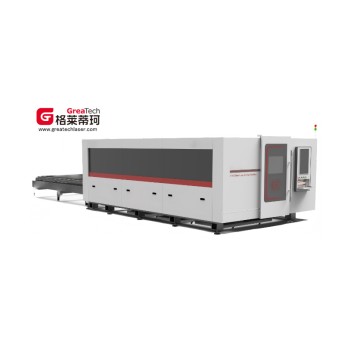
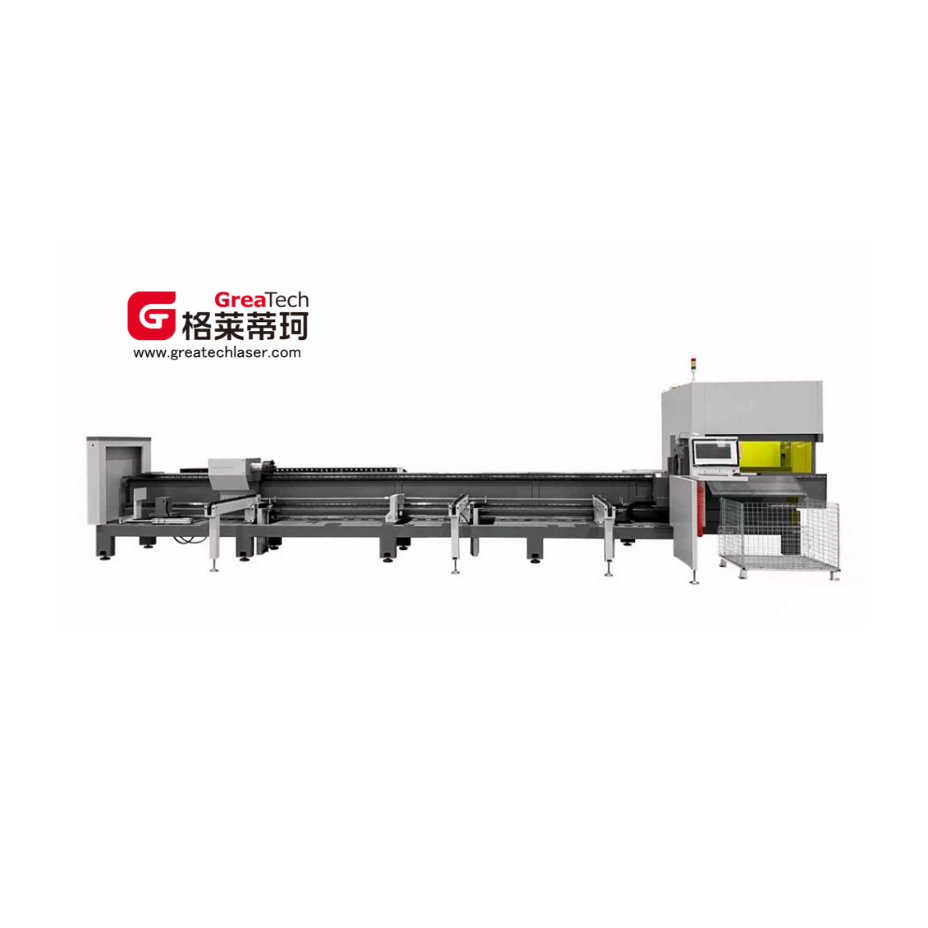
高速激光管材切割机 G17-7017A - 中国工厂供应商,高精度,节省材料
关键组件配置
| 订单号 | 组件名称 | 品牌 | 型号/来源 |
|---|---|---|---|
| 关键组成部分 | |||
| 1 | 光纤激光器 | 里克 | 3000W——国内顶级品牌 |
| 2 | 切割头 | 瓶子 | 3000W——国内顶级品牌 |
| 3 | 齿条 | 特色:台湾 | M2-6级 / 中国台湾 |
| 4 | 减量箱 | TECHMECH / Modori | 090 / 德国 |
| 5 | 线性导轨 | DTX/SMG | CGH30 / 中国台湾 |
| 6 | 发电/动力驱动机械 | HuiChuan / HoChuan | 高性能电机(最高转速 4000 rpm),总线型配置 |
| 8 | 水冷装置 | Hanli / Teyu | 国内顶级品牌 |
| 10 | 电子控制元件 | 法国施耐德 | 中国 |
| 11 | 气道组件 | 台湾航空研究与发展局 | 中国 |
| 处理组件 | |||
| 11 | 主床架 | 苏州自主研发 | 9米/600°C退火 |
| 12 | 卡盘(0 尾座可选) | 苏州自主研发 | DRK-170气动/连续供气夹具 |
| 13 | 辅助进给,伺服浮动支撑 | 苏州自主研发 | 3个支架/150公斤承重能力 |
| 15 | 物料输送装置及框架(可选) | 苏州自主研发 | 20公斤/米,最大切割长度2.0米 |
| 软件系统 | |||
| 15 | 操作系统 | Shanghai Baichu | 上海公交系统 |
| 16 | 材料匹配软件 | Shanghai Baichu | 3D 管材切割软件 / 上海 |
| 其他 | |||
| 17 | 运营方向 | 左侧行驶的汽车 | 标准配置 |
| 18 | 包装和运输 | 标准包装 | 标准配置 |
笔记: 该工业机器的工作电压为380±5V。客户应根据实际情况安装稳压器。
组件技术参数
| 组件名称 | 属性 | 参数值 |
|---|---|---|
| 激光 | 输出功率 | 3000瓦 |
| 工作模式 | 纤维连续体 | |
| 纤维直径 | 50μm | |
| 冷却方法 | 水冷 | |
| 可切割材料 | 碳钢、不锈钢、铝合金、紫铜、黄铜及其他金属 | |
| 车床床身 | 结构 | 管板焊接 |
| 长度 | 8.5米 | |
| 墨盒 | 查克模型 | RDK160 |
| 工作模式 | 气动 | |
| 轴承 | 150公斤 | |
| 切割头 | 焦距 | 125毫米 |
| 共线焦距 | 100毫米 | |
| 焦距速度 | 100 毫米/秒(不支持手动对焦) | |
| 辅助空气压力 | ≤3兆帕 | |
| 水冷装置 | 冷却介质 | 蒸馏水/去离子水 |
| 环境/冰冻水设置 | 30/20(可调节) | |
| 温度调节精度 | ±0.1ºC | |
| 泵容量 | 10升/分钟 | |
| 泵提升 | 20米 |
整机技术参数
| 班级 | 属性 | 参数值 |
|---|---|---|
| 环境属性 | 设备系列 | 小型平台:125系列 |
| 外形尺寸(毫米) | 9600 * 3300 * 2300 | |
| 总重量(吨) | 约3.5吨 | |
| 满负荷功耗(千瓦) | 20~25 | |
| 运行温度(℃) | 0-40 | |
| 工作范围 | 加工路径(毫米) | 管径:10-120 |
| 切口宽度(毫米) | 0.1-0.2 | |
| Y/X/Z/U 轴行程(毫米) | 7000 / 150 / 250 / 无限旋转 | |
| 重置精度/速度 | X/Y轴定位精度(毫米) | ±0.03/1000 (7000±0.06) |
| X/Y轴重复精度(毫米) | ±0.03 | |
| 切割精度 | ±0.1 | |
| X轴旋转重复性(弧分) | ≤5 | |
| X轴最大转速(RPM) | 130 HuiChuan | |
| 速度与加速度 | X/Y轴最大加速度 | 1.5G |
| X轴最大空转速度(米/分钟) | 100 | |
| Y轴最大空转速度(米/分钟) | 130 HuiChuan | |
| 饲料参数 | 手动进给(毫米) | 3000-6800 |
| 自动送料长度(毫米) | 5800~6200 | |
| 循环进料周期(秒) | 初始载荷≤50,后续载荷≤20 | |
| 装载机容量(公斤) | 半自动:200;全自动:1500 | |
| 最大承重能力(公斤)/单管(手动) | 150 | |
| 最大承重能力(公斤)/单管(自动) | 150 | |
| 切削参数 | 尾长(毫米) | ≥45毫米 |
| 最小切割长度(毫米) | 标准 2000 |
*以上技术规格是通过2025年3月1日的测试确定的。
关键部件和运动控制
1. 床架
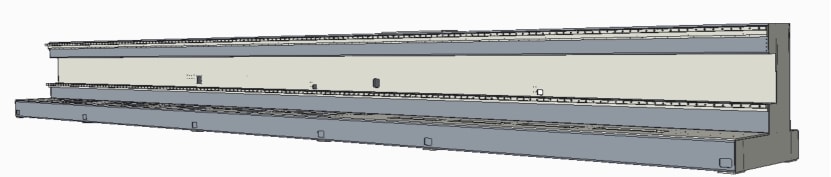
该机床采用钣金和管材焊接制造,经600℃高温退火,保温4.5小时。在炉内缓慢冷却至200-300℃后,进行空冷以消除内部床身应力。该工艺包括粗加工和精加工,显著提高了机床的刚性和稳定性,并确保了长期稳定的精度。采用侧装式结构和集成式自动送料系统,有效提高了送料效率,简化了物料搬运。
- 1.1 刚度: 床体结构由板材和管材焊接而成,并用多根带肋管板加固,以确保横向和纵向刚度。
- 1.2 焊接: 两侧的焊缝均匀分布,对称交错,以最大限度地减少焊接变形。
- 退火报告: 每个床位编号都有一份退火报告。
2. 横梁和X轴/Z轴装置
- 2.1 十字梁经过退火处理以消除内部应力,确保激光头运动部件的刚性和稳定性。运行过程中,限位开关控制定位行程,两端的弹性缓冲垫提供机械限位,保证系统安全。
- 2.2 Z轴机构主要用于实现激光头的垂直运动。该运动由数控系统通过伺服电机控制,伺服电机驱动线性致动器使Z轴滑块上下往复运动。滑块两端均设有接近开关以限制行程,确保安全可靠运行。
3. 切割头及后续部件
- 3.1 对保护区内密封状态的实时监测,有效延长了保护镜的使用寿命,保证了生产的稳定性。
- 3.2 抗冲击切割头设计显著降低了返厂维修率,无需现场服务。客户可以自行更换,从而降低维护成本。
- 3.3 在光学透镜区域增加防尘盖板,以提高核心腔的密封等级,延长核心透镜的使用寿命。
- 3.4 该系统配备了高精度电容式传感自动跟踪系统,可在系统控制下实现高度稳定的 Z 轴浮动,防止切割过程中因热应力变形或管道表面不规则而引起的高度误差。
4. 冷却系统
该系统采用国内知名品牌汉力(Hanli)的专业激光水冷机,具有卓越的稳定性和高精度。它采用双通道温控,可独立调节激光器和切割头的温度,从而确保更高效的稳定性。功能包括:水压报警、高/低温报警、电压报警以及各种故障报警。
| 双温双控激光特种冷水机 | |
|---|---|
| 电源输入 | 220伏/50赫兹 |
| 冷却介质 | 蒸馏水/去离子水 |
| 水温控制精度 | ±0.1ºC |
| 设置为室温水 | 标准温度 30°C(可调节) |
5. 电气控制系统(巴楚总线)
该电气控制系统由三个核心部件组成:巴楚数控系统、伺服系统和低压电气系统。高性能的巴楚数控系统是一个基于Windows的PC平台,以其快速插补计算和直观的操作而著称。伺服系统采用进口交流伺服电机和驱动器,具有性能稳定、响应迅速和负载能力强的特点。机器的软键支持在多种操作模式下自定义功能,简化了控制面板的操作。
5.1 数控系统
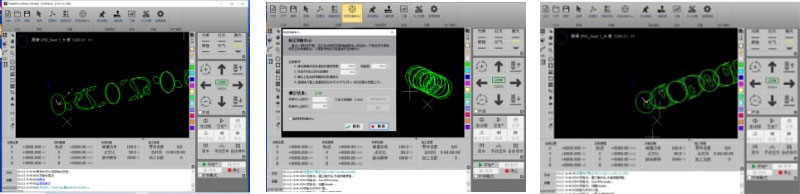
5.2 数控系统的优势:
- 该系统采用基于总线的实时控制和自适应切割参数,在拐角切割方面效率是行业标准的两倍。它支持局部图形处理、在停止/暂停期间任意位置定位以及从任意位置启动。
- 支持对穿孔和切割工艺中的激光功率、频率、激光形状、气体类型、气体压力和后续高度进行单独设置。
- 支持分段穿孔、渐进式穿孔和穿孔前穿孔。
- 灵活的自动和手动排序功能,支持按组进行部分固定处理顺序。独特的序列浏览功能提供交互式视图。
- 目视设置引线和切缝补偿。自动区分内外模,以确定切缝补偿方向。
- 独特的水平方形管道一键校准功能,可自动旋转中心定位。
5.3 数控系统的其他功能
- 表面高度跟踪控制(跟随功能)
- 撤销/断点返回函数
- 查找边缘/缝合补偿函数
- 脉冲切割控制/蛙跳功能
- 导入多个零件/布局
- 快速转换和批量处理
- 高效的自动格式化
- 可配置流程数据库
- 轮廓检测和图形优化
- 自动优化切割路径
- 灵活的手动过程调整
- 支持标签和小孔标记
- 微连接/焊接补偿
5.4 多种报警功能
NC系统具有自检、报警和自动保护功能,而外部条件具有报警显示和自动保护功能。
6. 低压电气系统
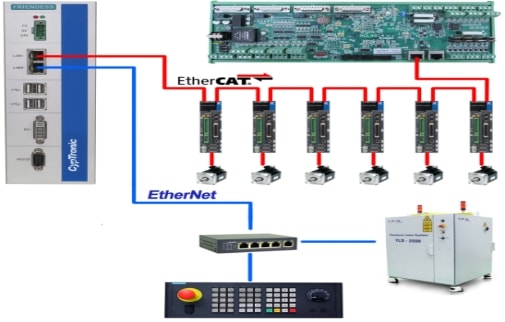
低压电气系统位于电气控制柜内,作为整个电气控制系统的接口。所有必需的组件(电源、继电器、断路器、接触器和伺服驱动系统)均安装在控制柜内。电机采用母线电机,从而减少了布线数量。
水、电、气需求
| 电力需求 | 相关数据 | 笔记 |
|---|---|---|
| 三相五线制 380~400VAC/50Hz 配电箱 | 380V±2%/50Hz |
|
| 冷却水需求 | 相关数据 | 笔记 |
|---|---|---|
| 冷水 | 蒸馏水/去离子水 | 30升,电导率小于10μS |
| 保护性气体需求 | 相关数据 | 笔记 |
|---|---|---|
| 氧 | 纯度:≥99.6% 纯度低于 99.6% 的气体可能会影响切割性能和质量。 | 采用氧气辅助切割法切割碳钢和各种铁板,可获得高质量、高效率的切割效果。 |
| 压力:1兆帕 流量≥1立方米/分钟 | ||
| 氮 | 纯度:≥99.99% 纯度低于 99.99% 的气体可能会对切割性能和质量产生不利影响。 | 采用氮气辅助切割技术切割不锈钢和镀锌板,可获得高质量的切割效果。 |
| 压力:2.5兆帕 流量:≥2.5 立方米/分钟 | ||
| 重要燃气注意事项: 1. 瓶装气体需要为气瓶安装减压阀。 2. 氧气 (O2) 减压阀:可调出口压力范围为 0.4 MPa 至 1.2 MPa(波动 1%)。 3. 氮气 (N2) 减压阀:可调出口压力范围为 0.4 MPa 至 5 MPa(波动 1%)。 | ||
| 空气 | 工作压力≥1.3 MPa |
|
| 流量≥1.8立方米/分钟 | ||
常见问题解答 (FAQ)
3000W光纤激光器可以切割哪些材料?
3000W光纤激光器能够切割碳钢、不锈钢、铝合金、紫铜、黄铜和其他金属材料。
处理能力的最大负载是多少?
该机器在手动和自动送料模式下,单根管道的最大负载能力为 150 公斤。
这台机器需要多少电力?
它需要三相五线制 380V±2%/50Hz 电源。如果电压波动超过 5%,则必须安装稳压器(至少 45KVA)。
切割头是否支持自动对焦?
该系统不具备手动对焦功能。但是,它配备了高精度电容式传感自动跟踪系统,可确保切割过程中Z轴浮动和高度调节的高度稳定性。
需要哪种冷却水?
冷却系统采用汉力双通道冷却器,需要约 30 升蒸馏水或去离子水,电导率小于 10 μS。
切割过程中需要哪些辅助气体?
对于碳钢,可以使用纯度≥99.6%的氧气;对于不锈钢和镀锌板,可以使用纯度≥99.99%的氮气;或者使用经过适当多级过滤的清洁干燥的压缩空气。