

你必须掌握这些激光切割的基本知识!
2026-03-13
早在20世纪70年代,激光就被用于切割。在现代工业生产中,激光切割技术被广泛应用于加工各种材料,例如金属薄板、塑料、玻璃、陶瓷、半导体、纺织品、木材和纸张。
激光切割
当聚焦激光束照射到工件上时,照射区域会迅速升温,导致材料熔化或汽化。激光束穿透工件后,切割过程随即开始:激光束沿着轮廓线移动,同时熔化材料。通常,会使用一股气流将熔融材料吹离切割面,在切割面和板材框架之间留下一个狭窄的缝隙,该缝隙的宽度几乎与聚焦激光束的宽度相同。
火焰切割
火焰切割是切割低碳钢的标准工艺,采用氧气作为切割气体。氧气被加压至6巴,然后吹入切割区域。在那里,受热的金属与氧气发生反应:开始燃烧和氧化。这种化学反应会释放大量能量(高达激光能量的五倍),从而辅助激光束进行切割。
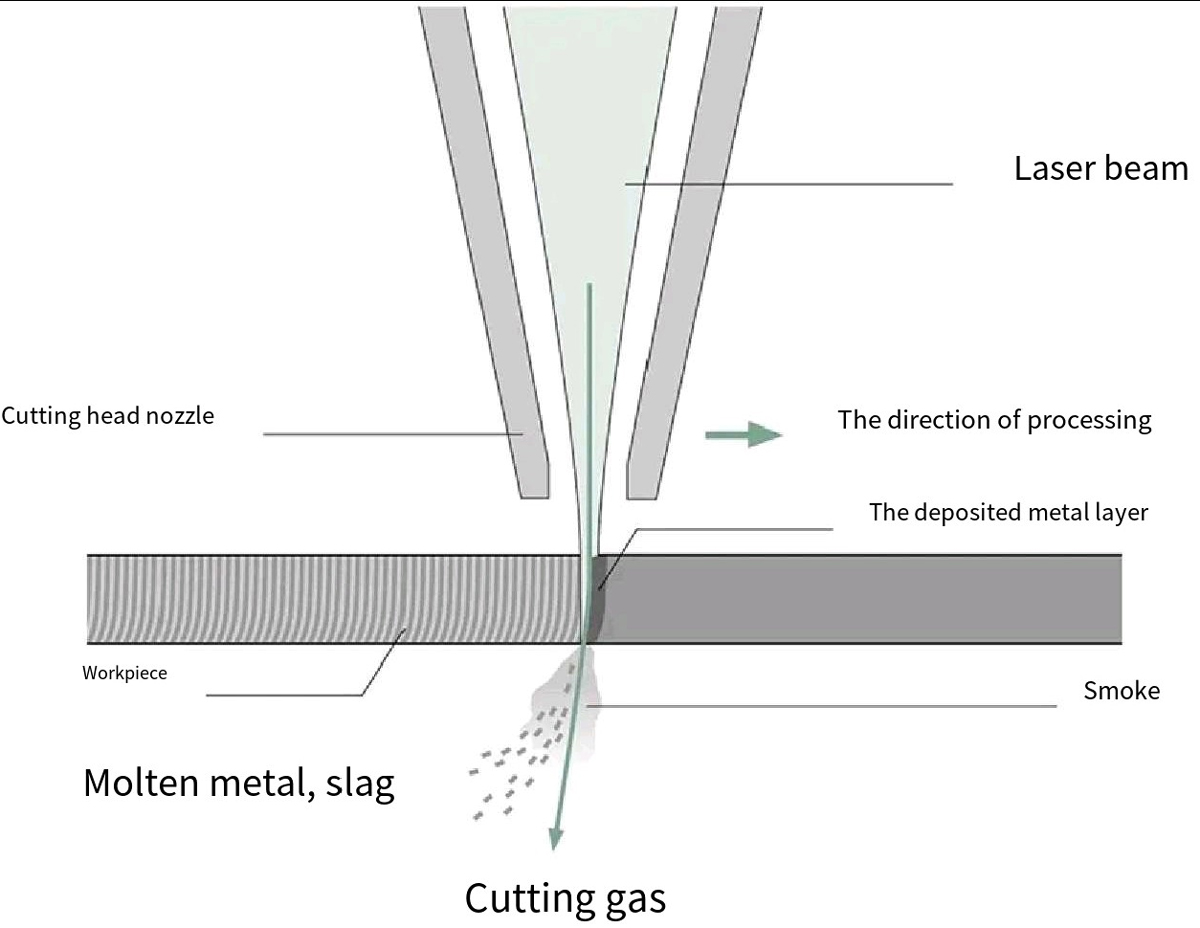
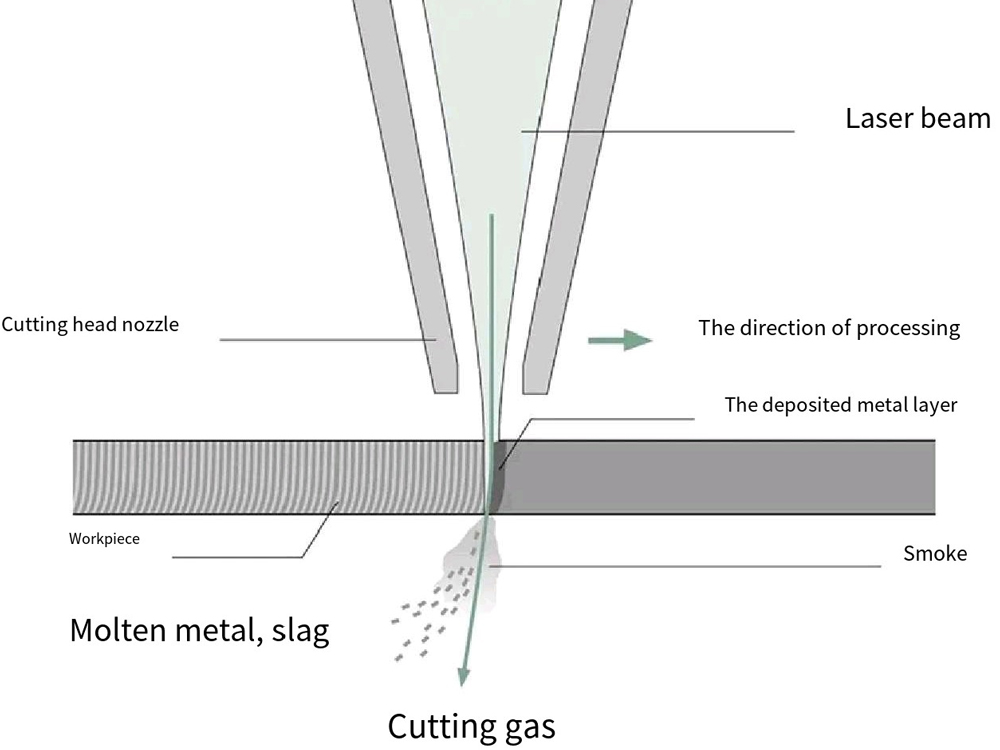
图1:激光束熔化工件,切割气体将切缝中的熔融材料和熔渣吹走。
熔切
熔切是另一种常用的金属切割工艺。它也可以用于切割其他可熔材料,例如陶瓷。
氮气或氩气用作切割气体,压力为2~20巴的气体被吹入切割区域。氩气和氮气是惰性气体,这意味着它们不会与切割区域内的熔融金属发生反应,只会将其吹向切割区域底部。同时,惰性气体还能保护刀刃免受空气氧化。
压缩空气切割
压缩空气也可用于切割薄板。将空气加压至 5-6 巴足以吹走切割过程中残留的熔融金属。由于压缩空气中近 80% 是氮气,因此压缩空气切割本质上是一种熔切。
等离子辅助切割
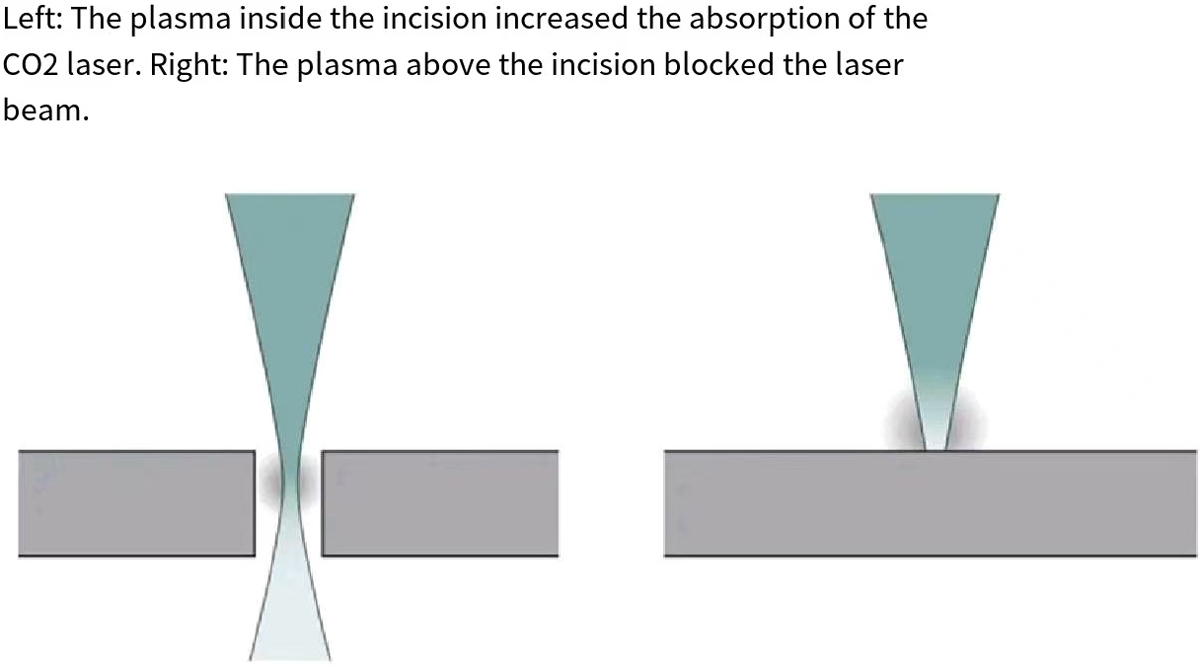
如果参数选择得当,在等离子辅助熔化切割过程中,切缝内会出现等离子云。等离子云由电离的金属蒸汽和电离的切割气体组成。等离子云吸收二氧化碳激光的能量并将其传递给工件,从而使更多的能量耦合到工件上。因此,材料熔化速度更快,切割速度也更高。所以,这种切割工艺也称为高速等离子切割。
事实上,等离子体云对固态激光是透明的,因此等离子体辅助熔融切割只能使用 CO₂ 激光。
气化切割
汽化切割通过蒸发材料,最大限度地减少对周围材料的热影响。这种效果可以通过使用连续二氧化碳激光器加工低热、高吸收率的材料来实现,例如薄塑料薄膜,以及木材、纸张和泡沫等非熔化材料。
超短脉冲激光器使这项技术能够应用于其他材料。金属中的自由电子吸收激光后会迅速升温。激光脉冲不会与熔融颗粒和等离子体发生反应;材料直接升华,来不及以热的形式将能量传递给周围材料。当皮秒脉冲烧蚀材料时,不会产生明显的热效应、熔化或毛刺。
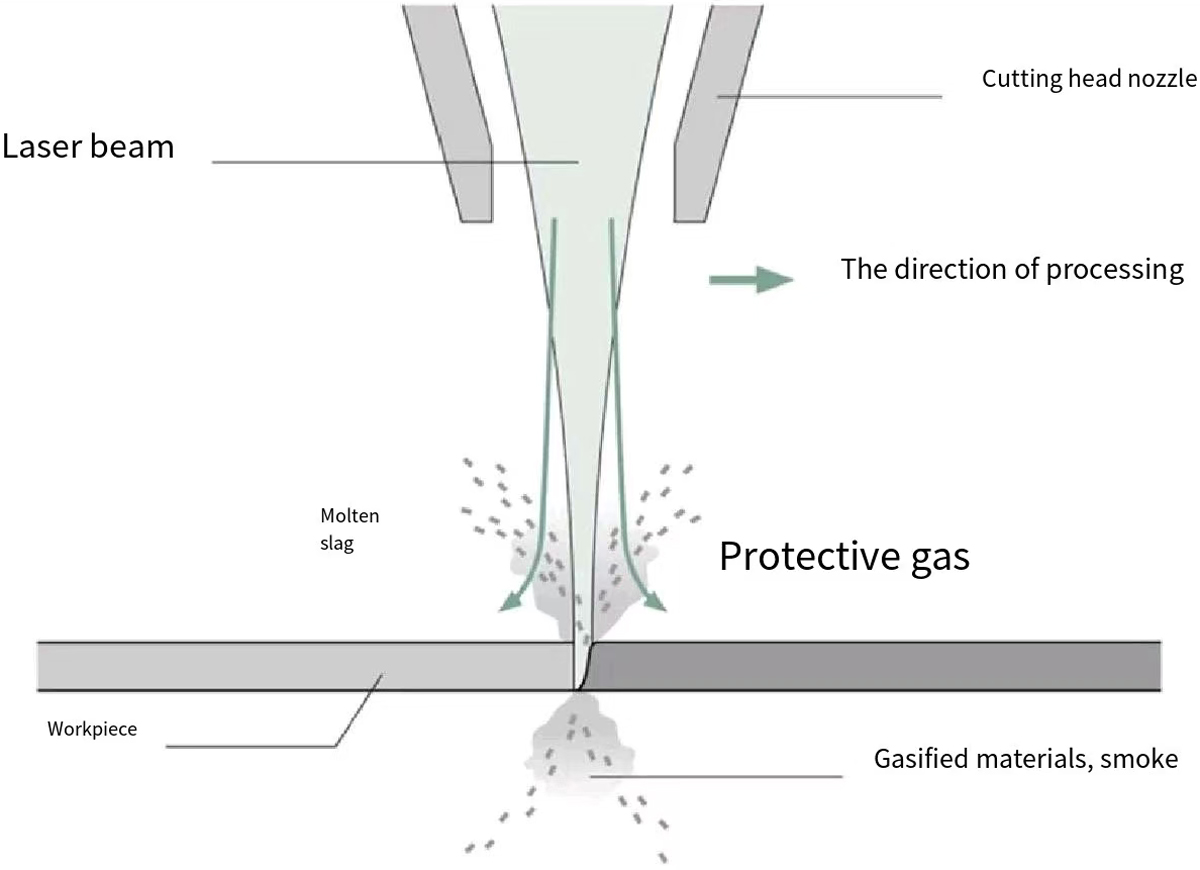
图3 气化切割:激光使材料蒸发并燃烧。蒸汽的压力将熔渣从切割处排出。
极化程度
偏振度表示激光的转换百分比。典型的偏振度通常在 90% 左右,足以实现高质量切割。
焦距
焦距直径影响切口的宽度,而焦距直径可以通过改变聚焦镜的焦距来改变。焦距直径越小,切口越窄。
焦点位置
焦点位置决定了光束直径和工件表面的功率密度,以及切割形状。
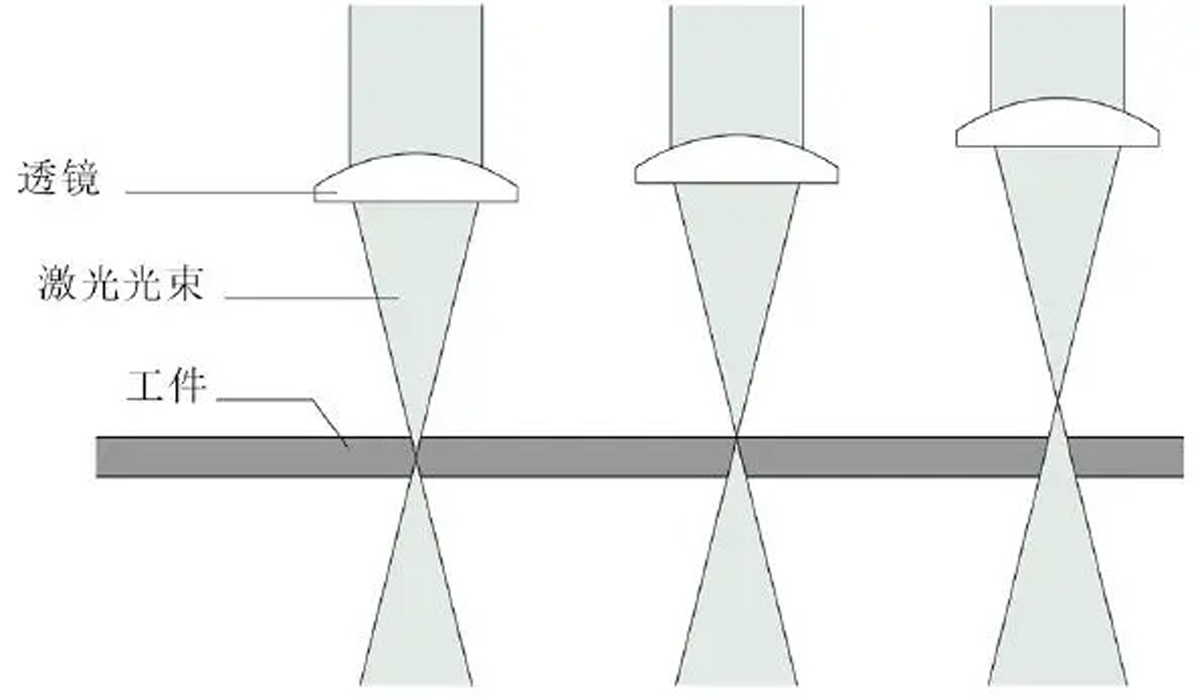
图 4 焦点位置:工件内部、工件表面和工件上方
激光功率
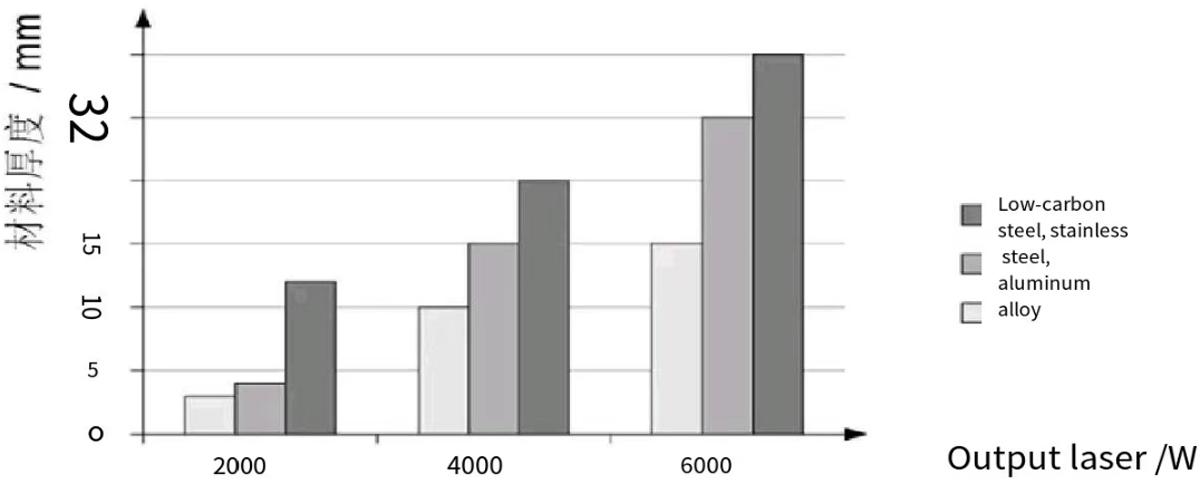
激光功率应与加工类型、材料类型和厚度相匹配。功率必须足够高,以使工件上的功率密度超过加工阈值。